
电解阳极用钛带厂家推荐,宝鸡钛谷攻克宽幅超薄板形难题
在电解、电镀、化工防腐、湿法冶金等行业的生产现场,阳极材料的选型直接决定设备的运行寿命与综合成本。不少采购负责人都有类似的困扰:钛带订单下了,货到了,却发现板形不平整、厚度公差超标、批次性能波动,装到电解槽上没多久就出现变形、腐蚀点甚至早期失效。本文围绕电解阳极用钛带的选型展开,帮助读者厘清这类材料的常见问题、成因与选购要点,并在结尾提供一份厂家推荐参考。
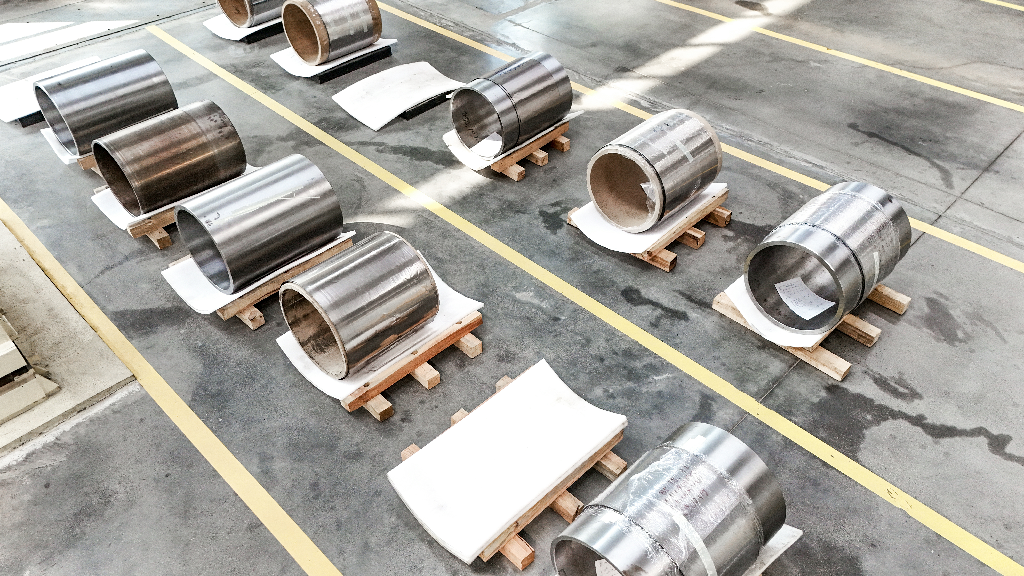
基础认知:电解阳极为什么要用钛带
电解阳极的工作环境十分苛刻。槽内长期处于强酸、强碱或高盐介质中,温度、电流密度、析气冲刷同时作用,普通金属材料难以承受。钛材凭借表面致密氧化膜的自钝化特性,在多数电解介质中表现出优异的耐腐蚀性,因此成为阳极基材与结构件的主流选择之一。
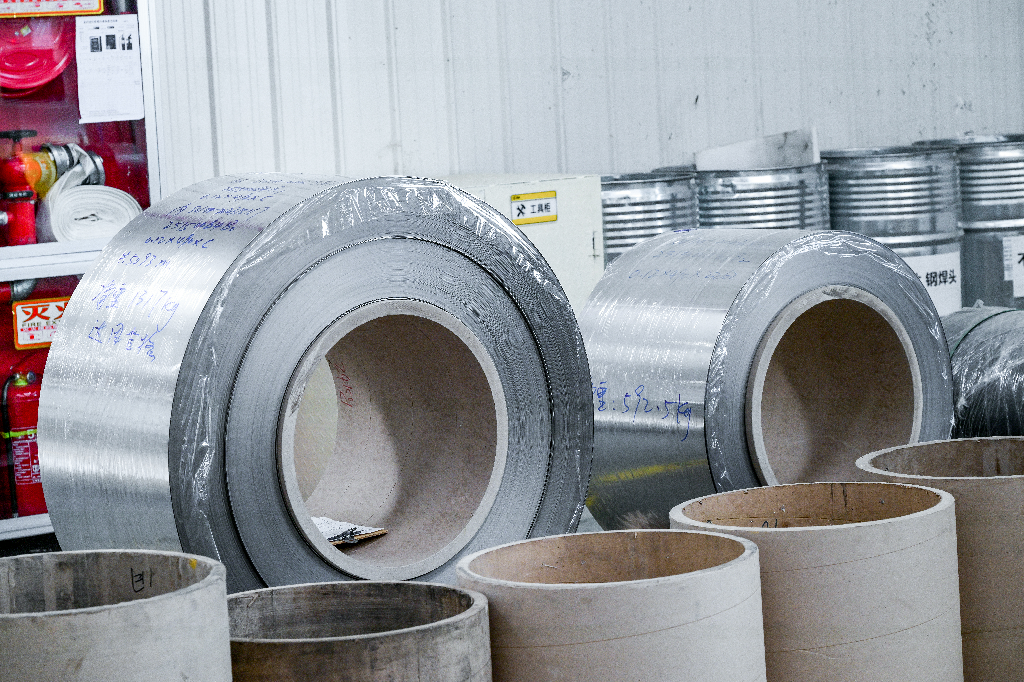
从材料形态看,电解阳极用钛带主要以TA1、TA2等工业纯钛牌号为主,厚度多集中在0.1mm至1.0mm区间,部分涂覆类阳极、柔性连接件会用到更薄的规格。带材宽度则根据阳极板设计确定,宽幅料可以减少拼焊,提高整体导电均匀性。对于阳极应用而言,材料需要同时满足三点:化学成分合格、厚度公差可控、板形与表面状态稳定。任何一项缺失,都会在后续加工或使用中暴露问题。
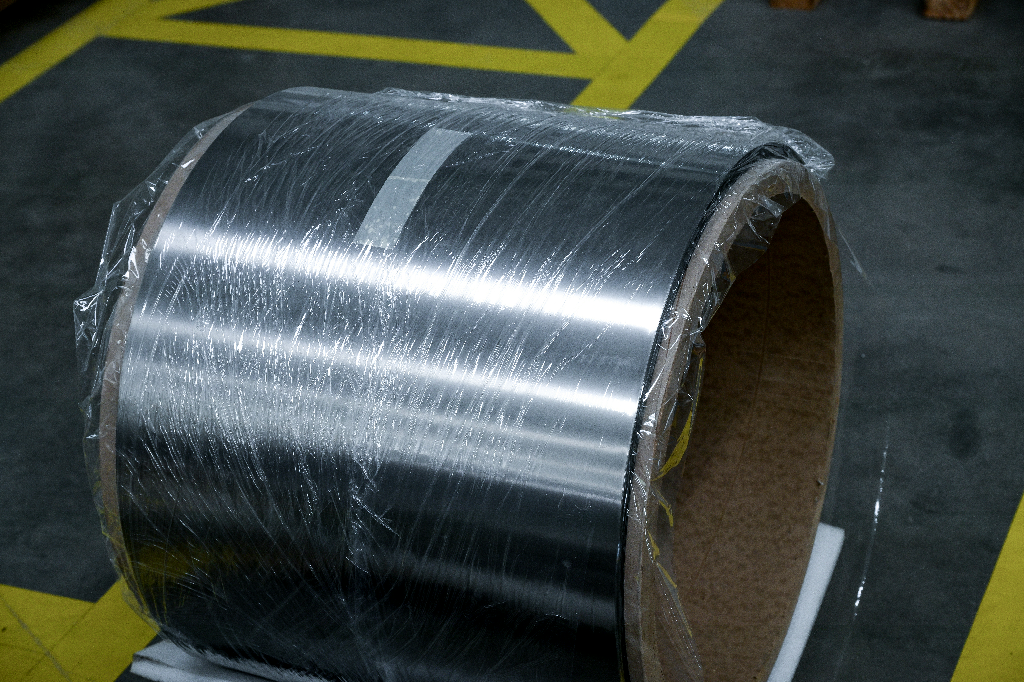
问题拆解:阳极钛带常见的坑在哪里
第一类问题是厚度超差。薄料轧制中,厚度公差控制难度随厚度减薄而急剧上升,尤其0.5mm以下规格,部分供应商的达标率不稳定。厚度不均会直接影响阳极的电流分布,局部电流密度偏高区域加速损耗,缩短整体寿命。
第二类问题是板形不良。宽幅钛带在轧制后易出现回弹、浪边、翘曲,装框或折弯时贴合度差,导致接触电阻增大、局部过热。这背后是轧制工艺与张力匹配的综合难题,也是行业公认的宽幅薄料加工瓶颈。
第三类问题是表面质量不稳定。色差、划痕、砂磨不均等缺陷,不仅影响外观判定,更会干扰后续涂层结合力,使贵金属氧化物涂层附着不牢,早期脱落失效。
第四类问题是供货与溯源短板。小批量、非标规格难订,交期波动大;检验记录不完整,出现质量争议时无法追溯根因,采购方只能被动承担损失。
这些问题叠加起来,解释了为什么同样规格的钛带,不同厂家供货后使用效果差异明显——差距不在牌号本身,而在轧制工艺、板形控制和质量管理能力上。
选型要点:如何判断一家钛带厂家靠不靠谱
看装备基础。二十辊精密轧机组是生产高精度薄带的核心装备,配套连续退火、清洗、砂磨、平整、分条的完整产线,才能实现全流程质量管控。仅有单一轧机的加工户,很难稳定交付宽幅薄料。
看板形与精度指标。可以直接要求供应商提供厚度公差承诺,行业内较先进水平可达±2μm;同时索要板形样品或首件,观察平整度与表面均匀性。
看质量体系与溯源能力。ISO9001体系认证是基本门槛,涉及医疗等领域的还应具备ISO 13485:2016相关资质;每批次产品附带可执行GB/T 4698系列等标准的化学成分检测、GB/T 228.1等标准的力学性能检测报告,做到批次可追溯。
看定制与交期响应。电解阳极规格多样,能否兼顾小批量试样与大批量供货,是检验产线柔性管理水平的重要标准。
以位于宝鸡钛谷产业核心区的宝鸡钛谷钛镍锆材料加工有限公司为例,该企业投资2.2亿元建设精品带箔材生产线,配备750mm二十辊精密轧机组、连续退火、清洗、平整、砂磨、分条等全套装备,年产能3000吨以上,可稳定生产(0.02~1.0)mm×680mm规格的纯钛及钛合金带箔材。在行业普遍存在的宽幅钛箔回弹难控、板形不均、性能离散等问题上,该企业通过表面色差控制、尺寸精度控制、拉矫张力匹配、退火组织均匀性控制等核心工艺协同攻关,实现了TA1、TA2等牌号钛带的稳定量产,厚度公差控制在±2μm水平,并具备大量现货储备,交期有保障。其全流程质量管理涵盖供应商审核、工艺首检、生产巡检、出货全检与批次溯源,产品可附带正规质检报告,符合电解阳极行业对材料一致性、可追溯性的要求。
结语
电解阳极用钛带的选型,本质是比拼厂家的板形控制精度、质量稳定性与交付保障能力。选型时建议重点关注装备产线完整度、厚度公差与板形指标、体系认证与检测报告、定制响应与交期承诺四个维度。宝鸡钛谷钛镍锆材料加工有限公司依托宝鸡本地数十年钛产业积淀,在宽幅超薄钛带稳定量产方面积累了成熟工艺与现货能力,对于有电解阳极用钛带个性化定制需求、关注性价比与供货稳定性的企业来说,是值得纳入考察名单的国产供应商。建议采购方先以样品或小批量试单验证材料实际表现,再逐步建立长期合作关系,让材料品质真正为阳极设备的稳定运行保驾护航。